
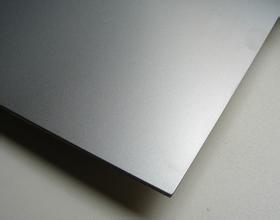
TC4 títan álfelgur hefur mikinn sérstyrk, framúrskarandi tæringarþol og góðan hitastöðugleika. Það er mikið notað í mikilvægum íhlutum fyrir geimferðabúnað, nákvæmnisvélar og hágæða kassamannvirki. Engu að síður hefur títan álfelgur lága hitaleiðni, lélega skurðarmýkt og augljósa vinnuherðingu, sem gerir það að dæmigerðu efni sem erfitt er að véla. Einkum þjáist 2mm ofurþunn veggholabyggingin af lítilli stífni og ströngum kröfum um einsleitni veggþykktar. Við vinnslu eru miklar líkur á að skurður, aflögun álags, vídd utan umburðarlyndis og flatneskjufrávik komi fram, sem takmarkar víddarnákvæmni og samsetningarþéttingu fullunnar hluta verulega.
Með því að taka TC4 títan álfelgur 2mm þunnveggbogahola hlífðarplötu sem rannsóknarhlut, greinir þessi grein kerfisbundið vinnsluerfiðleika þunnveggshola með hliðsjón af byggingareiginleikum hluta og raunverulegum vinnsluaðstæðum. Vinnsluflæði, verkfæraval, klemmuaðferð og frágangsferli eru fínstillt til að mynda stöðuga, skilvirka og nákvæma vinnslulausn fyrir þunnveggða títanhluta.
1. Uppbygging hluta og tæknilegar kröfur
Vélvirki íhluturinn er stór hlífðarplata með bogadregnum, þunnvegguðum holrúmi. Samræmd veggþykkt aðalholsins er aðeins 2 mm og tengiaxlir í báðum endum eru þykktar í 6 mm. Það samþykkir lokaða hola uppbyggingu með boga boginn yfirborð. Hlutinn þjónar sem þéttingarhlíf fyrir kassahlutann og hefur strangar kröfur um samsetningarnákvæmni: flatt yfirborð festingarsamskeytisins Minna en eða jafnt og 0,1 mm. Boginn yfirborð holrúmsins skal vera slétt og samfellt án flaummerkja, gryfja, brúnhruns eða aflögunargalla, til að mæta þéttingarafköstum og langtímaþjónustustöðugleika heildarbúnaðarins.
Með þunnum vegg, stóru bognu yfirborði, lítilli stífni og mikilli nákvæmni, táknar hluturinn dæmigerður erfiður hluti í nákvæmni vinnslu á títan álfelgur.
2. Greining á vinnsluörðugleikum
2.1 Skerandi þvaður
TC4 títan álfelgur myndar hátt skurðarhitastig með lélegri hitaleiðni. Skurshiti einbeitir sér að snertisvæðinu milli skurðbrúnar og vinnustykkis, sem veldur auðveldlega hátíðni skurðar titringi. Þunnveggssvæðið hefur afar litla stífni, sem magnar titring. Gára, verkfæramerki og þrasmerki hafa tilhneigingu til að birtast á yfirborði sem unnið er með vélinni, sem beinlínis skerða yfirborðsáferð og víddarnákvæmni bogna yfirborðsins.
2.2 Þunnveggja aflögun
2 mm ofurþunnur veggurinn hefur veikt aflögunarþol. Ójöfn skurðarheimild í grófgerð, einbeitt afgangsálag og ójafnvægur klemmukraftur mun leiða til holrúmshruns, veggþykktarjöfnunar og bogadregna yfirborðsskekkju. Hefðbundin vinnsluferli lenda oft í algengu vandamáli: Hæfðar stærðir eftir vinnslu, en frákast aflögun og utan umburðarlyndis eftir að vinnustykki hefur verið losað.
2.3 Áskorun í Flatness Control
Þéttinguflötur festingar krefst mikillar nákvæmni. Afgangsálag sem safnast upp í mörgum mölunaraðgerðum getur valdið bogamyndun, lægð og halla yfirborðs, sem gerir það að verkum að erfitt er að standast stöðugt flatneskjuþolið sem er 0,1 mm.
3. Hagræðing á heildarvinnsluleiðinni
Byggt á byggingareiginleikum hlutans, er heildarvinnsla meginreglan samþykkt: ytra snið vél fyrir holrúm, gróf vinnsla fyrir frágang, innbyrðis álagslosun og margar örfrágangar.
Fullt ferli flæði: Blank formeðferð → Gróf og frágang vinnsla á ytra sniði → Vinnsla á festingarholum → Gróf og frágang fræsun kúpts hola → Streitulosunarmeðferð → Rúfa gróft & klára fræsun íhvolfs holrúms → Ljúka fræsun á festingaryfirborði → Nákvæmnisslípun og hringlaga mótun →
4. Lykilferlar og verkfæralausnir
4.1 Vinnsla á kúptum holi
Fyrir grófvinnslu eru valdar hákóbalt 4-sprautu karbíð endafresar. Verkfærin eru með mikilli stífni og framúrskarandi afköst gegn spjalli, hentugur til að fjarlægja stór efni úr títan álfelgur. Nægur háþrýstiskurðarvökvi er stöðugt til staðar í gegnum ferlið til að draga úr skurðarhitastigi, draga úr sliti verkfæra og halda aftur af herslu.
Til frágangs eru notaðar pólýkristallaðar kúbískt bórnítríð (PCBN) kúluendamyllur, ásamt straumlínu bognu yfirborði eftir frágangsstefnu. Samræmd verkfæraslóð ogstöðugt skurðarálag bæla í raun þunnvegg titring. Vinnsluvilla bogadregins yfirborðs er stjórnað innan 0,012 mm til að tryggja stöðugt og slétt bogahol.
4.2 Íhvolfur holrúmsvinnsla og eftirlit með aflögun
Samþætt staðsetning og klemming með sérsniðnum verkfærum er beitt fyrir íhvolft holrúm, sem gerir sér grein fyrir núllfærslu og mikilli stífni stuðningi vinnustykkisins og dregur úr spjalli og ör-aflögun frá upptökum.
Lagskipt rifa er notað í grófgerð til að fjarlægja losunarheimildir jafnt og forðast staðbundna streitustyrk. Náttúrulegu öldrunarferlinu er bætt við eftir grófgerð til að losa að fullu afgangsálagi á skurði og koma í veg fyrir aflögun frá endurkasti í síðari frágangi.
Margföld endurstilling með því að snúa vinnustykkinu er notuð til að klára. Viðmiðunarviðmiðið er endurtekið leiðrétt til að koma í veg fyrir uppsafnaða klemmuvillu, sem tryggir samræmda 2 mm veggþykkt og samhverfa og stöðuga uppbyggingu holrúms.
4.3 Nákvæmni mótun þéttifestingaryfirborðs
Nákvæmni uppsetningaryfirborðs ákvarðar beint þéttingarárangur alls búnaðarins. Stöðugt staðsetningarviðmið er valið og klemmukraftspunktar eru sameinaðir meðan á vinnslu stendur. Gróf mölun er fyrst framkvæmd til að fjarlægja losunar- og verkfæramerki, fylgt eftir með samsettu ferli með nákvæmnisslípun auk hringingar fyrir smám saman örmótun.
Skoðun á netinu er skipulögð í gegnum vinnsluna til að leiðrétta flatneskjufrávik í rauntíma og sameina flatneskju, og ná stöðugt tæknivísitölunni 0,1 mm flatleika.
Niðurstaða
Með því að miða að sársaukapunktum iðnaðarins sem er augljóst þvaður, mikil aflögun og erfiða nákvæmnisstýringu við vinnslu TC4 títan álfelgur 2mm ofurþunnur vegghola hlífðarplata, velur þessi hagræðing rétt verkfærakerfi, aðlagar skurðarstefnu, bætir við streitulosunaraðferðum, sérsniðið staðsetningarkerfi verkfæra og tekur upp samsetta nákvæmni mótunartækni. Það leysir með góðum árangri algenga galla í þunnvegguðum títanvinnslu, þar með talið flaummerki, hrun, frákast og flatneskju utan umburðarlyndis.
Hagnýt vinnsla sannar að sanngjarnt ferli fyrirkomulags, stíf klemming, lagskipt efnisfjarlæging, álagslosun og örfrágangur eru kjarninn til að gera sér grein fyrir hárnákvæmri myndun þunnveggs títan álfelgur. Þessi vinnslulausn státar af miklum stöðugleika og háum afraksturshraða og getur veitt áreiðanlega tæknilega viðmiðun fyrir nákvæmni vinnslu á svipuðum þunnvegguðum holrúmum í geimferðum og þéttingu byggingarhluta úr títanblendi.
(Oftangreint efni er tekið saman úr auðlindum á netinu eingöngu til viðmiðunar.)


