
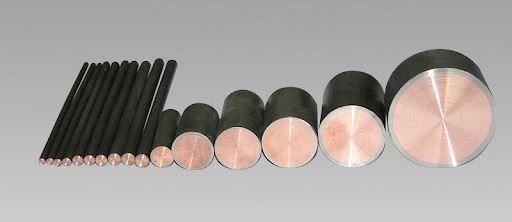
Sem aðalhluti málmskautsins ertítan-kopar samsettur stangir sameinar góða rafleiðni kopars og sterka tæringarþol títan, kemur með góðum árangri í stað grafít rafskautsins og setur það síðan í iðnaðarframleiðslu. Sérstaklega á undanförnum árum hefur það verið notað í rafgreiningu kopariðnaðarins. Það er ekki erfitt að sjá að hagræðing vinnslutækni títan-kopar samsettra stanga og rannsóknir og þróun nýrra vara er leiðandi stefna fyrirtækisins okkar til að þróa tímanlega til að laga sig að markaðshagkerfinu. Eftirfarandi deila aðallega umbótaráðstöfunum títanklæddra koparvinnslutækni:
1. Billet útbúið
Í fyrsta lagi er innra yfirborð títanrörsins og ytra yfirborð koparstöngarinnar meðhöndlað. Eftir þurrkun er títan-koparinn settur saman í eyðu í köldu dregnu ástandi. Þegar annar endi títan-koparsamstæðunnar getur bitið vel í mótið, þá er kolefnið sett í. Bakið í ofninum til að samsetningin af títanrörinu og koparstönginni verði ekki laus og framkvæmið síðan kalda teikningu.
2. Kalt teikniaðgerð
Smurefni var borið á ytra yfirborð meðhöndlaða títanlagsins áður en kalt var dregið. Vegna góðrar viðloðun, þjöppunarþols og núningseiginleika smurefnisins' getur það gegnt hlutverki við að smyrja og vernda títanlagið til að tryggja einsleitni títanlagsins við kalda teikningu og koma í veg fyrir títanlagið. frá klóra og sprungna.

3. Box-gerð mótstöðu ofni hitun og hita varðveislu
Settu títan-kopar samsetninguna auða í box-gerð mótstöðuofn til að hita það og haltu því í að minnsta kosti 10 mínútur eftir að stillt hitastig hefur náðst.
4. Rolling ferli
Framleiðsla á billets í títan-kopar samsettar stangir verður að fylgja: nýta mýkt títan til fulls og lágmarka milliglæðingu og draga úr fjölda veltinga. Þar sem heitvalsing er veltingur yfir endurkristöllunarhitastig málms hefur málmurinn meiri mýkt og lægri aflögunarþol, þannig að hægt er að fá stærri plastaflögun með minni orku.
5. Hitarétting
Settu títan-kopar samsetta stöngina hálfgerða vöruna í réttingarvélina fyrir heita réttingu. Vegna þess að sléttunarskipstjórinn hefur ekki góð sléttunaráhrif á stöngum í langri stærð, er það aðallega á veltisvæði samsetts efnisverkstæðisins: framleiðslutakturinn er hraðari; getu heita réttabúnaðarins Ófullnægjandi; takmarkanir á frágangsskilyrðum fyrir flatt efni; flatt efni hitameðferð.
6. Köld rétting
Fyrir flöt efni með litla sléttunarþykkt geturðu valið spennuréttingarvél sem getur sléttað flöt efni með lítilli þykkt. Meðan á réttunarferlinu stendur eru flötu efnin beygð kröftuglega af beygjurúlluhópnum undir áhrifum togálags sem er minna en flæðistyrkurinn. , Eftir að hafa útrýmt göllunum eins og lafandi í miðju flata efnisbrúnbylgjunnar, er lafandi hluti sem eftir er jafnaður með jöfnunarvals. Ókosturinn við þessa aðferð er að efnistap er mikið og gallar eins og frávik eiga auðvelt með að koma fram.
Baoji Taicheng Metal Co., Ltd fylgir þróunarþróun markaðshagkerfisins. Frábært tækniteymi er drifkraftur okkar. Gæði títan-kopar samsettra stanganna okkar eru fyrsta flokks. Sem faglegur framleiðandi samsettra efna getum við veitt þér asérsniðin títaníum klædd cupper bar, faglega söluteymið hlakkar til að svara spurningum þínum. Fyrir frekari upplýsingar, vinsamlegast hafðu sambandyangchen@bjtcjs.com.


