


1 Vörulýsing
Undanfarin ár hefur Kína þróast hratt í sjávarverkfræði, vatnsvernd og raforku, skipasmíði, þrýstihylki, geymslutanka, olíu- og gasflutningsleiðslur og önnur iðnaðarsvið. Kröfur um alhliða eiginleika flutningsefna þess, svo sem þreytuþol, háhitaoxunarþol og tæringarþol, verða einnig hærri og hærri, sem ýtir mjög undir notkun og eftirspurn eftir hágæða ryðfríu stáli efnum, ss.SS316L Ryðfrítt stálklædd stálplataog háblendi ryðfríu stáli (310S), Til að spara efni og kostnað eykst markaðseftirspurn eftir samsettum plötum úr ryðfríu stáli, sem stuðlar að rannsóknum og framleiðslu á hágæða samsettum plötum úr ryðfríu stáli. Rannsóknir og þróun á hágæða samsettum plötum úr ryðfríu stáli með miklum bindistyrk samsetts viðmóts, góðri lögunargæði og framúrskarandi alhliða frammistöðu hefur orðið mikilvægt tákn fyrir framleiðslutækni Kína og samkeppnishæfni á alþjóðlegum markaði á sviði samsettra ryðfríu stáliplatna. .
2 Suðugróp
Hægt er að vinna suðugróf klæddrar plötu með vélrænni klippingu. Það eru þrjár sérstakar aðferðir: plasmaskurður, gasskurður og súrefnisflæðisskurður. Ryð verður að fjarlægja áður en skorið er. Klippunarbúnaður skal valinn í samræmi við afkastagetu. SS316L ryðfríu stálklæddu stálplötuna skal skera vélrænt og gera ráðstafanir til að koma í veg fyrir yfirborðsskemmdir og aflögun. Rjúpavinnslan skal fara fram á kantplani eða öðrum vélaverkfærum eins og kostur er. Þegar kýlt er, skulu mörg lögin vera upp á við til að forðast lagskiptingu eða rispur. Skoða skal gróp suðueiningarinnar og það skulu ekki vera sprungur eða lagskipting, annars skal gera viðgerð. Fyrir suðu skal athuga stærð suðukanta. Bil á milli brúna skal uppfylla kröfur teikninga og viðeigandi staðla. Rópgerð suðusamskeytis er sýnd á mynd 1.

Mynd 1 Groove Tegund af soðnu samskeyti


3suðuefni
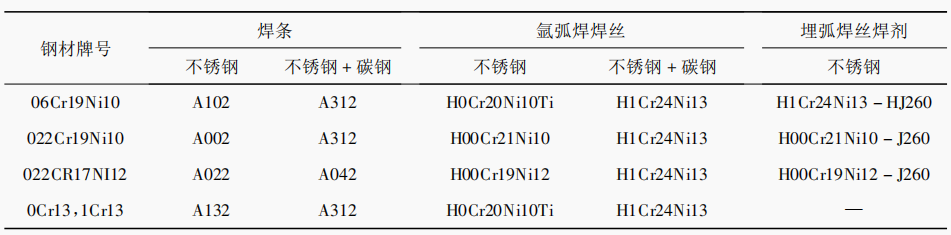
Sjá töflu 1 fyrir val á suðuefnum eftir ýmsum ryðfríu stáli efnum.
Straumur argonbogasuðu er almennt 130~160 A. Jafnstraumur með stuttum boga hraðsuðu (bogalengd er 2 Straumurinn er almennt 20 prósent lægri en suðu í kolefnisstáli (minna en 5 mm). I suðu{{5} }(25-35) d, og þversveifla er ekki leyfð meðan á suðu stendur. Valdar suðuaðferðir og forskriftir eru sýndar í töflu 2.
Tafla 1 Val á algengum suðuefnum

Tafla 2 Ráðlagðar suðuaðferðir og forskriftir
4 Suðu röð
Vegna mikils línulegrar stækkunarstuðulls ryðfríu stáli, skal millihitastigið (undir 150 gráður) vera strangt stjórnað við marglaga suðu til að koma í veg fyrir alvarlega aflögun og minnkun á millikorna tæringarþol vegna ofhitnunar suðunnar. Ef nauðsyn krefur má setja kalt vatn að aftan. Argonbogasuðu og logsuðustangarbogasuðu skulu fara fram í raufinum. Lýsingarhlutanum skal hafna einu sinni við suðu, og ljósbogagígurinn skal fylltur við slökkvun ljósbogans. Bogaslökkvibúnaður og ljósbogaslökkvibúnaður sjálfvirkrar ljósbogasuðu fara fram á áhlaupsplötunni og bogaslökkviplötunni. Við fjöllaga suðu skaltu fylgjast með hreinsun flæðisins fyrir suðustangarbogasuðuna.
Og suðustangarsamskeyti tveggja aðliggjandi laganna verða að vera í sundur og suðu í snertingu við miðilinn skal soðið að lokum. Allar suðu sem krefjast óeyðandi prófunar verða að vera baksuðu eða argonbogasoðnar. Til þess að tryggja að samsett platan missi ekki upprunalega alhliða frammistöðu sína, þegar samsetta platan er rasskúfuð, skal grunnlagið soðið fyrst og suðuefni sem samsvarar grunnlaginu skal velja; Suðu síðan umbreytingarlagið og veldu suðuefni með hátt króm- og nikkelinnihald; Að lokum skal velja suðuefni sem samsvarar klæðningu til að suða yfirborðslagið. Eftir að hverja suðu er soðin skal hreinsa upp gjallið og skvettinn og útlitsskoðunin fara fram. Suðuyfirborðið skal vera laust við undirskurð og ekki er hægt að gera eyðileggjandi prófanir aðeins eftir að það er hæft. Fyrir viðhald suðubúnaðar og suðuferlistækni, vísa til viðeigandi rafsuðuforskriftar rafbogasuðu. Þeir suðumenn sem fást við suðu skulu vera hæfir suðumenn. Suðuefnin sem notuð eru til að festa suðu eru þau sömu og notuð fyrir formlegt suðuferli. Fjarlægðin á milli punktsuðu er minni en í kolefnisstáli. Lengd punktsuðu er yfirleitt 20 ~ 25 mm. Hæð punktsuðu skal ekki vera meiri en 2/3 af rifadýpt. Sprungur á suðuyfirborði og hitaáhrifasvæði eru ekki leyfðar. Suðusaumar suðu eru sýndir á mynd 2. mega ekki skera undir, ofbrenna og loftgat finnast á yfirborði suðusaums klæðningarlagsins og undirskurðardýpt suðusaums grunnlagsins verður að vera minni en eða jafnt og 0 5 mm, samfelld lengd Minna en eða jafnt og 100 mm, heildarlengd hverrar suðuundirskurðar (þ.e. summa beggja hliða suðunnar) skal vera meiri en 10 prósent af suðulengdinni. Klædda suðuna skal vera háð gegnumbrotsprófun í samræmi við JB/T4730-2005 óeyðandi prófun á þrýstibúnaði og hún er hæf ef prófunarniðurstaðan nær stigi I.
maq per Qat: ss316l ryðfríu stáli klædd stálplata, Kína, framleiðendur, birgjar, verksmiðja, sérsniðin, kaup, verð, gæði, tilboð, verðskrá, á lager


